Trong ngành gia công cơ khí hiện đại, máy CNC giữ vai trò trung tâm trong việc tăng năng suất và độ chính xác. Tuy nhiên, máy chỉ phát huy hết khả năng khi người vận hành hiểu rõ cách “ra lệnh” cho nó.
Bài này chúng tôi sẽ hướng dẫn lập trình máy CNC và giải thích cách viết mã lệnh, tổ chức chương trình gia công và tránh những lỗi phổ biến, dành cho người mới bắt đầu.
1. Tổng quan về máy CNC và ngôn ngữ lập trình
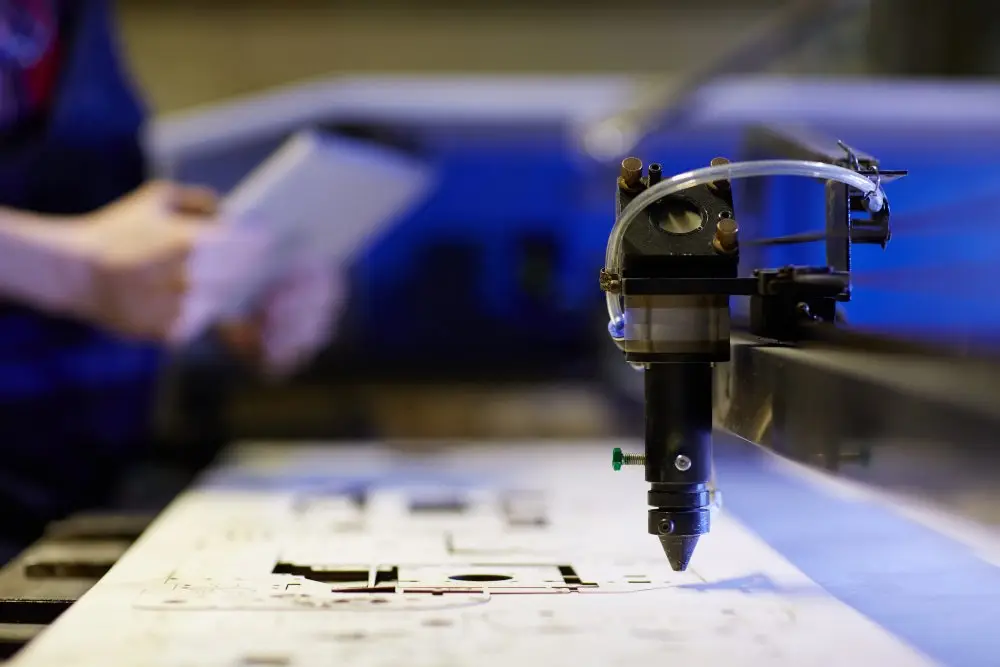
CNC (Computer Numerical Control) là hệ thống điều khiển số bằng máy tính. Máy tự động hóa quá trình gia công bằng cách đọc các lệnh từ một chương trình số (NC code). Chương trình này chủ yếu được viết bằng G-code, kết hợp với M-code và các thông số bổ trợ như tốc độ, dao cụ, bù dao.
Trước khi đi vào phần hướng dẫn lập trình máy CNC chi tiết, bạn cần nắm hai khái niệm nền tảng:
- Hệ tọa độ: máy dùng hệ Descartes (X, Y, Z) hoặc hệ cực (R, θ). Trên máy phay 3 trục, X chạy ngang, Y chạy trước – sau, Z chạy thẳng đứng và trùng với trục dao. Máy tiện CNC chủ yếu dùng hai trục X (hướng kính) và Z (dọc theo trục phôi).
- Kiểu nhập tọa độ: tuyệt đối (G90) hoặc tương đối (G91). Với tọa độ tuyệt đối, mọi vị trí tính từ điểm gốc. Với tọa độ tương đối, vị trí tính từ điểm dao đang đứng.
Máy 4 trục và 5 trục có thêm các trục quay A, B, C, cho phép gia công bề mặt phức tạp chỉ với một lần gá đặt. Các hệ điều khiển phổ biến là Fanuc, Siemens, Mitsubishi, Haas và Syntec. Mã G-code cơ bản khá giống nhau giữa các hãng, nhưng chu trình và lệnh nâng cao có thể khác, nên bạn nên đọc tài liệu của đúng hệ điều khiển đang dùng.
2. Cấu trúc kỹ thuật của một chương trình CNC
Một chương trình CNC cơ bản sẽ có 3 phần chính:
2.1. Khai báo đầu chương trình
- % – Bắt đầu chương trình.
- Oxxxx – Số hiệu chương trình (ví dụ: O1001).
- Các thiết lập ban đầu: đơn vị đo (G21 – mm, G20 – inch), chế độ tuyệt đối/tương đối (G90/G91), chọn mặt phẳng gia công (G17/G18/G19), v.v.
2.2. Phần thân chương trình – Gia công thực tế
Phần thân chứa các lệnh điều khiển chuyển động của dao, vị trí gia công, tốc độ tiến dao và những thông số liên quan. Ví dụ dưới đây minh họa cách viết một đoạn mã G-code cơ bản trong quá trình hướng dẫn lập trình máy CNC.
N10 G00 X0 Y0 Z5: Di chuyển nhanh đến vị trí bắt đầu
N20 G01 Z-2 F100: Hạ dao xuống độ sâu cắt với tốc độ 100 mm/phút
N30 G01 X50 Y0: Di chuyển cắt theo phương X
N40 G01 X50 Y50: Di chuyển cắt theo phương Y
2.3. Kết thúc chương trình
- M05 – Dừng trục chính
- M09 – Tắt dung dịch làm mát
- G00 Z100 – Lùi dao về vị trí an toàn
- M30 – Kết thúc và reset chương trình
3. Các nhóm mã lệnh kỹ thuật cần ghi nhớ
Để thực hiện hướng dẫn lập trình máy CNC hiệu quả, người mới nên bắt đầu với các lệnh điều khiển chuyển động, chức năng phụ trợ và thông số gia công thường gặp.
Nhóm G-code (điều khiển chuyển động)
| Lệnh | Chức năng |
|---|---|
| G00 | Di chuyển nhanh không cắt gọt |
| G01 | Di chuyển cắt theo đường thẳng |
| G02 | Nội suy cung tròn thuận chiều kim đồng hồ |
| G03 | Nội suy cung tròn ngược chiều kim đồng hồ |
| G17/G18/G19 | Chọn mặt phẳng XY/XZ/YZ |
Nhóm M-code (điều khiển chức năng phụ)
| Lệnh | Chức năng |
|---|---|
| M03 | Quay trục chính thuận chiều |
| M04 | Quay trục chính ngược chiều |
| M05 | Dừng trục chính |
| M08/M09 | Bật/tắt dung dịch làm mát |
| M06 | Thay dao cụ |
Lệnh khác
- Sxxxx – Tốc độ quay trục chính (rpm)
- Fxxx – Tốc độ tiến dao (mm/phút)
- Txx – Số dao cụ
- Hxx / Dxx – Bù chiều dài hoặc đường kính dao
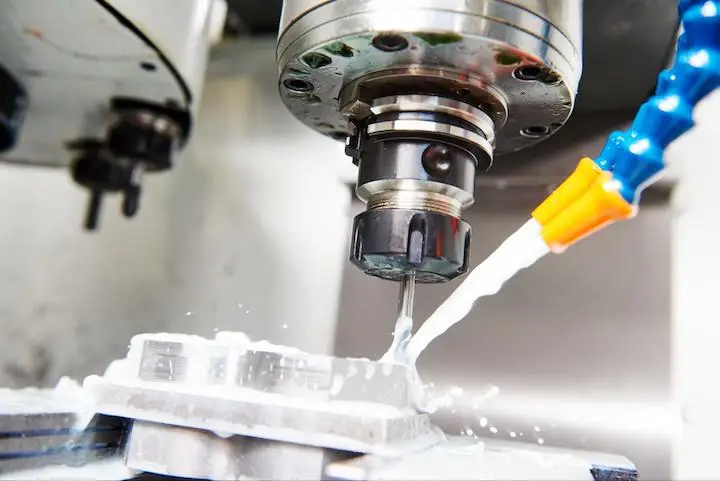
4. Các bước lập trình CNC thực tế – góc nhìn kỹ thuật
- Phân tích bản vẽ chi tiết
Xác định mặt phẳng gia công, kích thước, dung sai, bề mặt cần hoàn thiện. - Chọn loại dao cụ và chế độ cắt hợp lý
Tính toán chế độ cắt phù hợp với vật liệu: tốc độ trục chính (S), tốc độ tiến dao (F), chiều sâu cắt. - Xác định hệ tọa độ làm việc (Work Coordinate System – WCS)
Thiết lập điểm gốc (G54–G59) dựa trên đồ gá. - Viết chương trình CNC thủ công (manual G-code)
Viết tay trên phần mềm lập trình hoặc trực tiếp tại máy. - Mô phỏng và debug chương trình
Dùng phần mềm mô phỏng như NC Viewer, CIMCO để kiểm tra đường chạy dao và phát hiện lỗi. - Tải chương trình vào máy CNC
Qua USB, cổng RS232 hoặc phần mềm DNC. - Chạy thử (dry run) không tải
Kiểm tra hành trình máy không chạm phôi để đảm bảo an toàn. - Gia công thật và kiểm tra sản phẩm đầu tiên
Đo kiểm đầy đủ kích thước, dung sai, bề mặt trước khi gia công hàng loạt.
5. Lưu ý kỹ thuật cho người mới bắt đầu
- Luôn kiểm tra chiều dao và tọa độ trước khi chạy thật.
- Hiểu rõ sự khác biệt giữa G90 (tuyệt đối) và G91 (tương đối).
- Cẩn trọng với lệnh G00, vì tốc độ cao có thể gây va chạm.
- Không quên lệnh G40 (hủy bù dao), G49, G80 ở cuối mỗi chu trình.
Kết luận
Máy CNC là công cụ mạnh mẽ, nhưng chỉ phát huy hết tiềm năng khi người vận hành có kỹ năng lập trình bài bản. Hy vọng bài hướng dẫn lập trình máy CNC này giúp bạn nắm được cấu trúc chương trình, ý nghĩa các mã lệnh và quy trình gia công từ bản vẽ đến sản phẩm.
Hãy bắt đầu từ những chương trình đơn giản, luôn mô phỏng trước khi chạy thật và tích lũy kinh nghiệm qua từng sản phẩm. Khi đã nắm vững hướng dẫn lập trình máy CNC cơ bản, bạn sẽ dễ dàng tiến tới làm chủ các phần mềm CAM và gia công nhiều trục.
XEM THÊM
CÔNG TY TNHH MÁY TỰ ĐỘNG AMA chuyên cung cấp các thiết bị chế biến gỗ tự động hiện đại, phục vụ hiệu quả cho sản xuất pallet và đồ nội thất, cam kết mang đến những sản phẩm chất lượng vượt trội. Bên cạnh đó, AMA còn hỗ trợ tư vấn giải pháp kỹ thuật, cách bố trí và lắp đặt thiết bị máy móc tại các xưởng chế biến gỗ.
- AMA tự hào sở hữu đội ngũ kỹ sư giàu kinh nghiệm, được đào tạo chuyên sâu và có hơn 10 năm kinh nghiệm trong ngành chế biến gỗ và tự động hóa.
- Với phương châm “Chất lượng làm nên thương hiệu”, AMA luôn chú trọng không chỉ vào việc cung cấp sản phẩm đạt chuẩn cao mà còn cam kết mang đến dịch vụ khách hàng chất lượng.
Liên hệ với chúng tôi qua hotline 098 707 33 28 hoặc Máy Chế Biến Tự Động AMA để nhận tư vấn và báo giá chi tiết.
Đọc thêm: Quy trình sản xuất pallet gỗ ép đạt chuẩn xuất khẩu mới nhất